Les presses à balles rondes jouent un rôle décisif dans la réussite d’une récolte de fourrage. Quand la fenêtre météo est courte, il faut avancer vite et éviter les temps morts, tout en gardant les coûts d’utilisation sous contrôle. Sur ces quelques semaines, la fiabilité de la machine devient donc un enjeu central. C’est cette exigence qui guide leur fabrication à Arc-lès-Gray, où John Deere produit les séries M et R, à chambre fixe ou variable, ainsi que les presses-enrubanneuses.
Dans les coulisses de la fabrication des presses
Entre novembre et mars, l’usine entre dans son pic d’activité, avec quelque 80 % des presses livrées aux clients avant la mi-avril. Qualité de fabrication, précision et batteries de tests conditionnent leur fiabilité au champ.
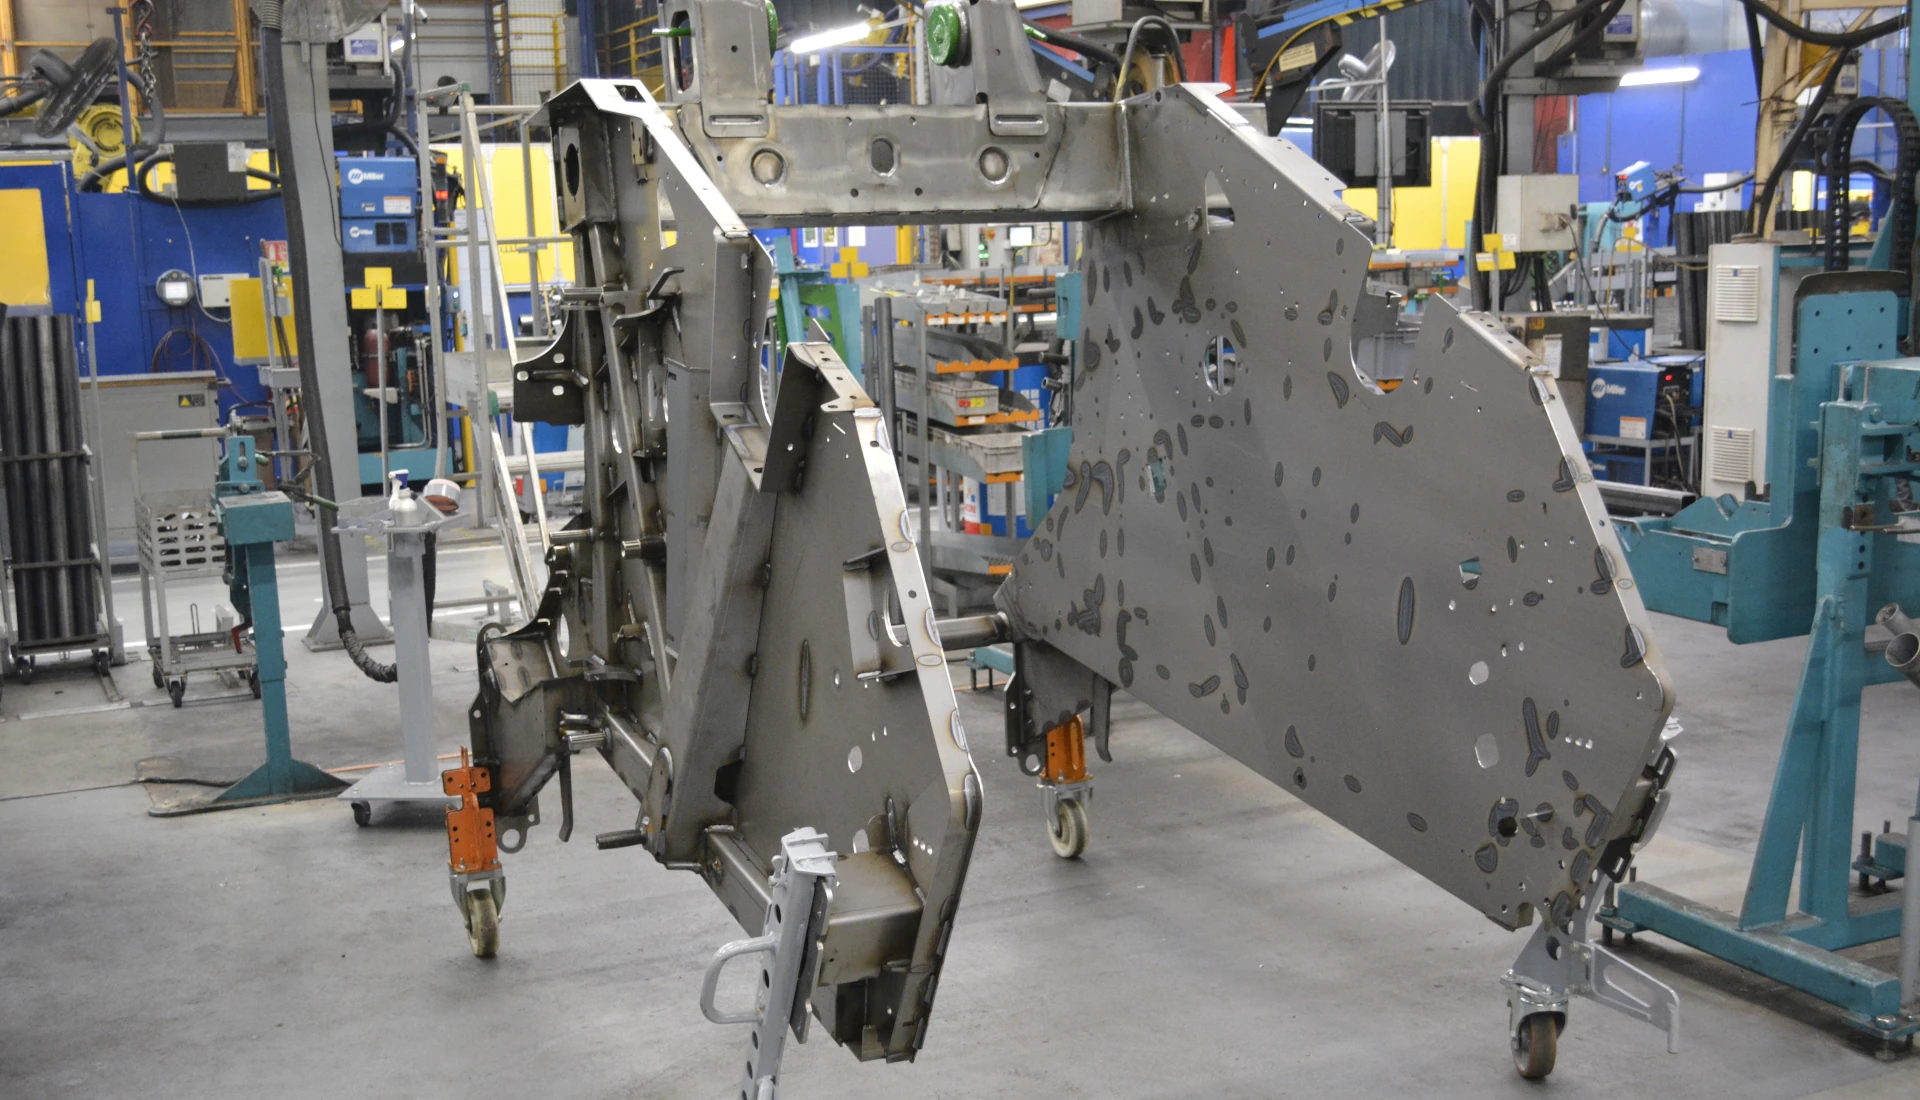
Heures de soudage
Le soudage intervient après la découpe et le pliage des tôles. Le châssis est le plus gros composant d’une presse à balles rondes, et son assemblage par soudage est une étape exigeante en temps de travail.
Le saviez-vous ?
Combien de temps faut-il pour souder le châssis d’une presse-enrubanneuse ?
Réponse :
Le soudage du plus gros composant de la presse nécessite une journée de travail entière. Chaque cordon de soudure doit en effet répondre aux exigences de qualité les plus élevées.

Direction la chambre à balles
Le rotor entraîne la récolte vers la chambre à balles. Le nombre de dents dépend du modèle et de la longueur de coupe recherchée. Pour assurer leur résistance dans les conditions d’utilisation les plus exigeantes, les dents sont soudées par robot. Cette approche permet une soudure parfaitement régulière, pour une résistance à toute épreuve.
Le saviez-vous ?
Pourquoi les différents modèles n’ont-ils pas tous le même nombre de dents sur le rotor ?
Réponse :
Le nombre de dents du rotor dépend de la longueur de coupe souhaitée. Plus la coupe est courte, plus le rotor comporte de dents.

Place à l’assemblage
Après les étapes de soudage et de peinture, les différents éléments passent à l’assemblage final. La photo ci-dessous montre le rotor, comportant des vis sans fin soudées de part et d’autre. Le ramasseur, dont les dents reprennent l’andain au sol, sera ensuite monté juste au-dessous.
Le saviez-vous ?
Quel est le rôle du ramasseur et du rotor sur la presse ?
Réponse :
Le ramasseur, équipé de dents rotatives, récupère la récolte au sol. Le rotor prend ensuite le relais et l’achemine vers la chambre à balles tout en assurant une alimentation homogène.

Quatre lignes de production
L’usine d’Arc-lès-Gray compte quatre lignes de production : une pour les presses à chambre fixe, deux pour les presses à chambre variable des séries R et M respectivement, et une quatrième dédiée aux machines équipées du système d’enrubannage. Sur ces dernières, les presses sont retirées de leur ligne de production avant d’être transférées sur la ligne d’assemblage des enrubanneuses.
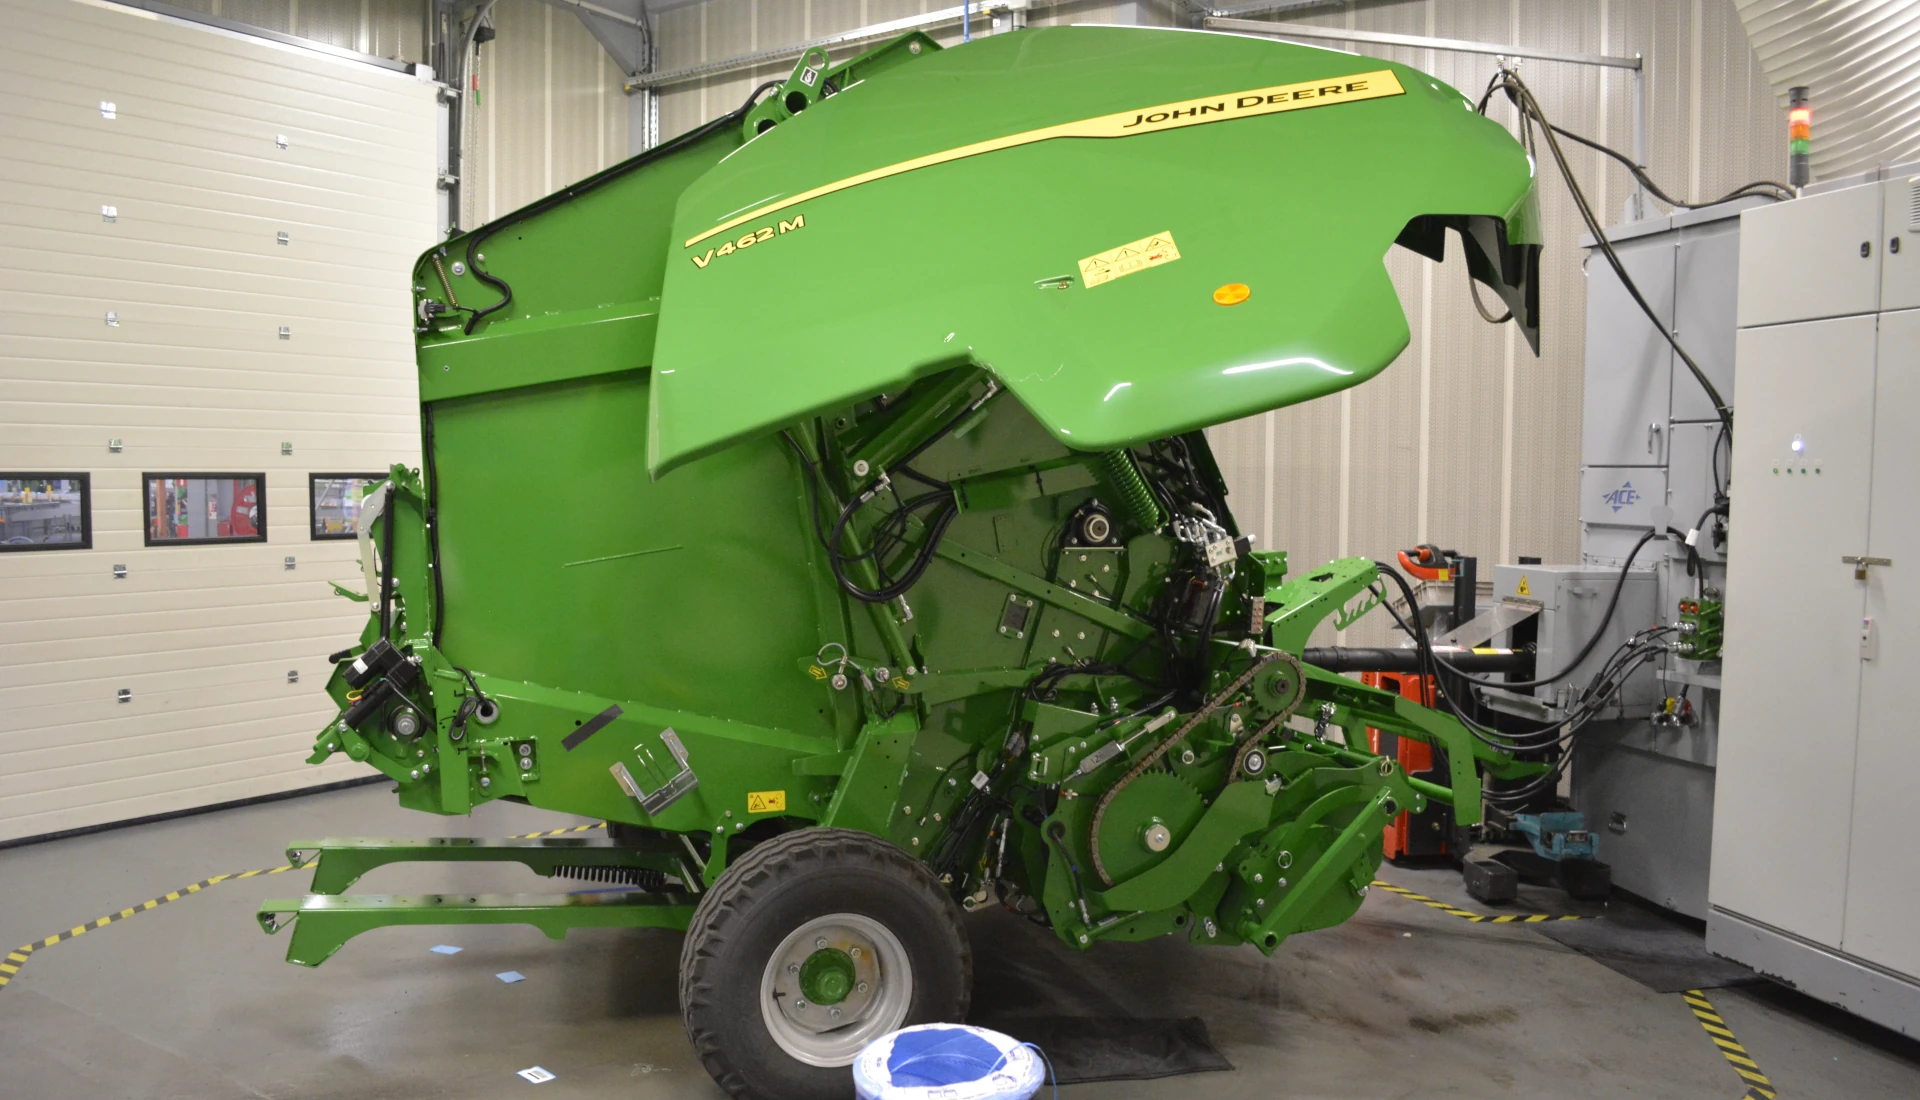
L’épreuve finale
En bout de ligne de production, chaque presse passe près de deux heures sur un banc d’essai où elle est contrôlée sous toutes les coutures. Différentes valeurs de référence doivent en effet être validées pour que la machine soit autorisée à quitter l’usine.
Le saviez-vous ?
Quels éléments sont contrôlés sur toutes les presses en fin de production ?
Réponse :
Toutes les presses doivent passer avec succès les contrôles du circuit hydraulique, de l’électronique et de la température de fonctionnement afin notamment d’écarter tout risque de surchauffe.
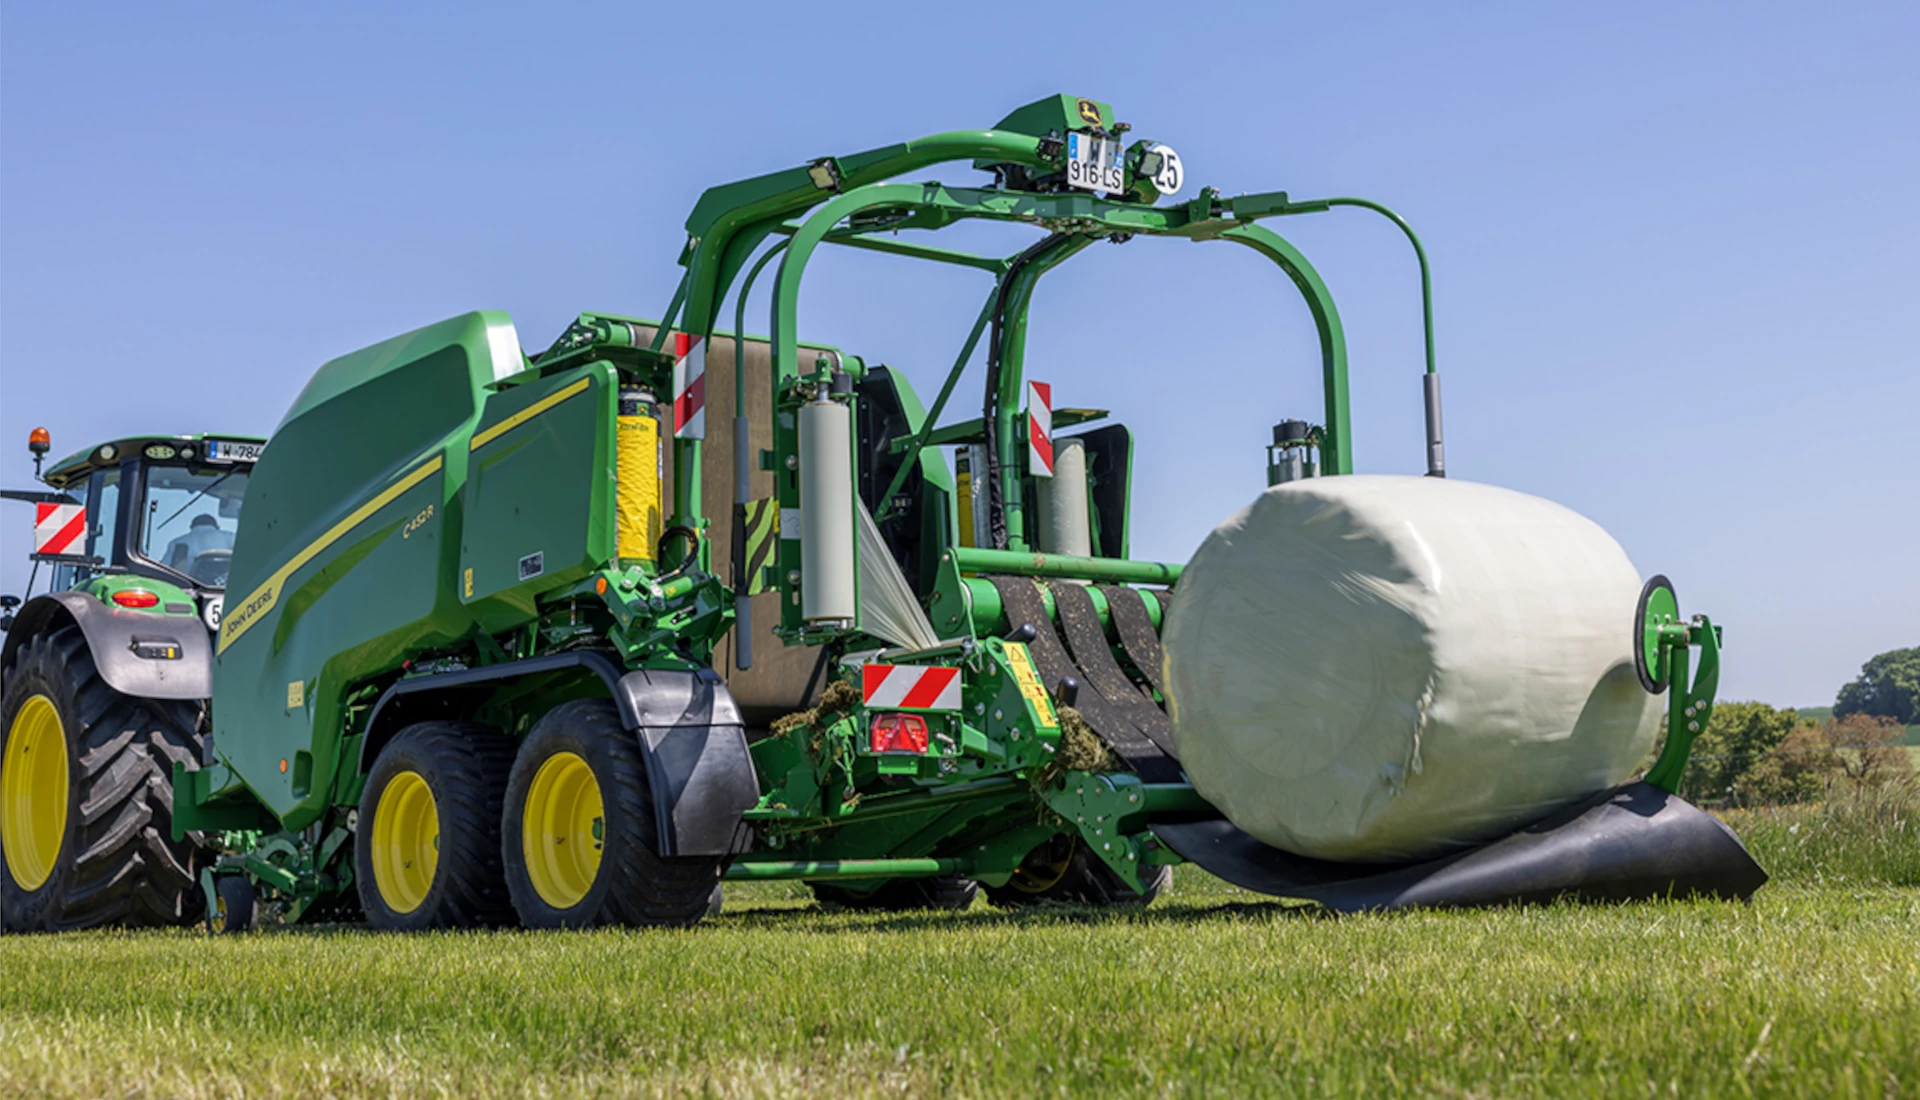
Un enrubannage parfait
Sur les presses-enrubanneuses, le système d’enrubannage est également testé. L’opération fait intervenir plusieurs mouvements parfaitement coordonnés : la table d’enrubannage fait tourner la balle, tandis que les bras d’enrubannage appliquent plusieurs couches de film, avant que celui-ci ne soit sectionné avec précision. Outre la vitesse, la parfaite synchronisation du cycle est essentielle pour que le système puisse immédiatement prendre en charge la balle suivante.
Le saviez-vous ?
L’enrubanneuse John Deere compte parmi les plus rapides du marché. À quelle vitesse tournent ses bras d’enrubannage ?
Réponse :
Les bras d’enrubannage tournent à pas moins de 40 tr/min. Une cadence élevée qui permet d’enrubanner davantage de balles en un temps record.
Découvrez l’usine d’Arc-lès-Gray
Jean-Michel Petit, directeur de l’usine John Deere d’Arc-lès-Gray, revient avec « Le Sillon » sur l’optimisation de la valeur ajoutée, le niveau d’implication des équipes, et les démarches d’amélioration continue mises en place sur le site.
Faciliter le travail
Outre les contrôles réalisés en fin de production, l’usine d’Arc-lès-Gray mène des essais accélérés de durée de vie, des essais terrain et des tests logiciels. Ces derniers prennent une importance croissante : les presses à balles rondes modernes collectent elles-mêmes des données et interagissent avec le tracteur John Deere. La TBA (Tractor Baler Automation) permet ainsi à la presse de commander l’arrêt du tracteur dès que la balle est prête. L’hydraulique du tracteur ouvre et referme ensuite automatiquement la porte arrière lors de l’éjection. Ces fonctions d’agriculture de précision simplifient considérablement le travail de l’opérateur : moins d’interventions manuelles, une vitesse de travail régulière et une maîtrise complète de la qualité des balles.
Les données apportent également davantage de transparence et facilitent la planification. Avec Smart Baling, la presse documente le taux d’humidité, le nombre de balles, leur emplacement au moment de l’éjection ainsi que le nombre de couches de filet et de film. Ces informations, une fois combinées aux données machine et de consommation, donnent une vision précise de la productivité et du coût total d’utilisation. L’exploitation dispose ainsi d’une base de données fiable pour piloter son activité.